Hvad er en pelletmølle af skruetype, og hvordan fungerer dens ringform?
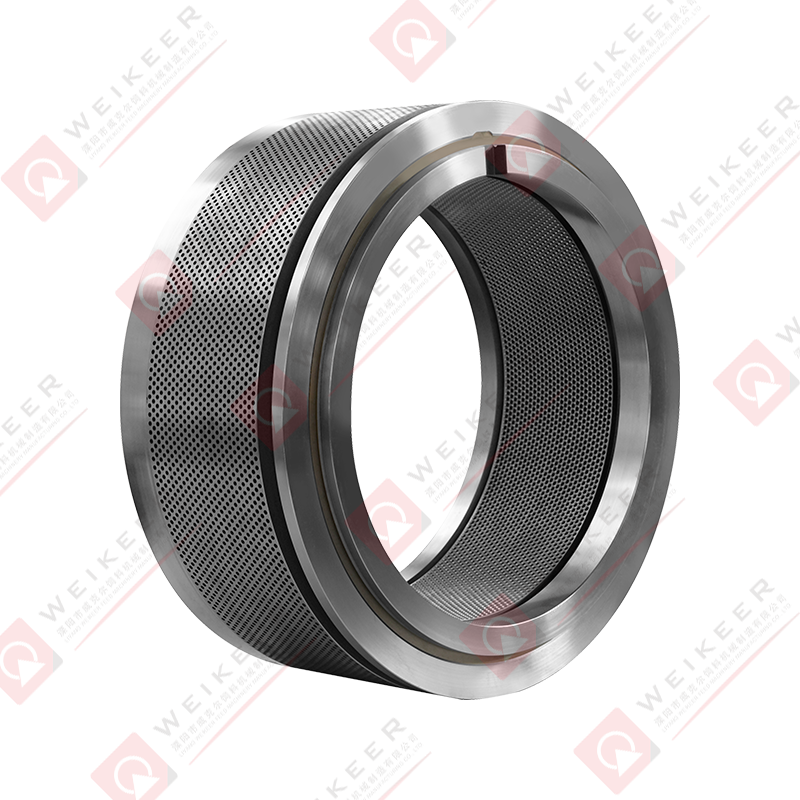
En pelletmølle af skruetypen er en pelleteringsmaskine, der bruger en roterende skrue eller sneglemekanisme til at tvinge råmateriale - typisk pulveriserede foderingredienser, biomasse eller organiske forbindelser - gennem en fast eller roterende ringform under højt tryk og friktion. I modsætning til flade matricepillemøller, hvor materialet presses nedad gennem en vandret matriceplade, tilfører skruetypen materiale radialt eller aksialt ind i matricekanalen gennem påvirkningen af skruetransportøren, hvilket giver et kontinuerligt, ensartet fødetryk, der bidrager til ensartet pelletæthed og længde. Ringformen er den cylindriske komponent i hjertet af denne proces - en tykvægget stålcylinder perforeret med præcist konstruerede huller, gennem hvilke det komprimerede materiale ekstruderes for at danne individuelle pellets.
I en pelletmølle af skruetype er ringformen typisk stationær, mens indvendige valser roterer mod den indvendige overflade af matricen, eller alternativt roterer matricen, mens valserne forbliver faste - enten konfigurationen genererer den trykkraft, der er nødvendig for at skubbe materiale gennem matricehullerne. Ringformen i rustfrit stål er dukket op som det foretrukne matricemateriale i mange applikationer på grund af dets kombination af korrosionsbestandighed, fødevaresikkerhedsoverholdelse, overfladehårdhed og overlegne slidegenskaber under slibende fodermaterialer. Forståelse af design, materialeegenskaber og operationelle faktorer, der styrer ringformens ydeevne, er afgørende for operatører og indkøbsledere, der søger at maksimere pillekvalitet, gennemløb og matricelevetid.
Hvorfor rustfrit stål vælges frem for andre ringformmaterialer
Ringforme til pillemøller er historisk blevet fremstillet af legeret stålkvaliteter - typisk 20CrMnTi, 42CrMo eller lignende opkullede og varmebehandlede værktøjsstål - som tilbyder høj overfladehårdhed efter behandling og tilstrækkelig slidstyrke til standard dyrefoderpelletering. Ringmatricer af rustfrit stål har imidlertid vundet betydelige markedsandele på tværs af akvatisk foder, foder til kæledyr, farmaceutiske og specielle nutraceutiske pelleteringsapplikationer, hvor legeringsstålforme har begrænsninger, der direkte påvirker produktkvalitet, overholdelse af lovgivning og driftsomkostninger.
Den grundlæggende fordel ved rustfrit stål er dets iboende korrosionsbestandighed. Ringdyser af legeret stål, uanset overfladehårdhedsbehandling, er modtagelige for rustdannelse, når de udsættes for foderformuleringer med høj fugtighed, dampkonditionering, saltholdige ingredienser såsom fiskemel og marine tilsætningsstoffer eller sure foderkomponenter. Rustforurening i dyrefoder - især i akvatiske eller kæledyrsfoderanvendelser - udgør alvorlige risici for fødevaresikkerhed og produktkvalitet. Rustfri stålkvaliteter såsom 316L, 304 eller martensitic 440C eliminerer korrosion fuldstændigt, hvilket gør det muligt at rengøre matricen med vand og rengøringsmidler mellem produktionskørsler uden rustdannelse under opbevaring eller mellem skift.
Martensitiske rustfrie stålkvaliteter - især 440C og dens varianter - er de mest udbredte til ringmatricer, fordi de kombinerer rustfrit ståls korrosionsbestandighed med evnen til at opnå høj overfladehårdhed gennem varmebehandling. 440C rustfrit stål kan nå Rockwell-hårdhedsværdier på HRC 58-62 efter hærdning og anløbning, og nærmer sig den hårdhed, der kan opnås i konventionelt legeret værktøjsstål, samtidig med, at det tilbyder en enormt overlegen korrosionsbestandighed. Dette gør det til det praktiske valg til anvendelser, der kombinerer slibende foderingredienser med fugtrige eller kemisk aggressive formuleringer.
Sammenligning af rustfrit stål til ringformapplikationer
Ikke alle rustfri stålkvaliteter yder lige meget i ringformeservice. Valget af den passende kvalitet skal balancere korrosionsbestandighed, opnåelig hårdhed, bearbejdelighed til hulboring og omkostninger. Den følgende sammenligning dækker de mest almindeligt specificerede kvaliteter inden for fremstilling af pillemølleringforme.
| Karakter | Type | Max hårdhed (HRC) | Korrosionsbestandighed | Typisk anvendelse |
| 440C | Martensitisk | 58 – 62 | Godt | Vandfoder, foder til kæledyr, slibende ingredienser |
| 420 | Martensitisk | 50 – 55 | Moderat | Generelt foder, fjerkræ, husdyr |
| 316L | Austenitisk | 25 – 30 (arbejde hærdet) | Fremragende | Farmaceutisk, nutraceutisk, kemisk pelletering |
| 304 | Austenitisk | 20 – 28 (arbejde hårdt) | Meget god | Lavslidende fødevarekvalitet, hygiejnekritiske linjer |
| 17-4PH | Nedbørshærdning | 38 – 44 | Meget god | Specialmatricer med høj styrke, moderat slid |
Til de fleste krævende pillemølleapplikationer, der kombinerer slibende råmaterialer med fugt eller marine ingredienser, giver 440C martensitisk rustfrit stål den optimale balance mellem hårdhed og korrosionsbestandighed. Austenitiske kvaliteter som 316L og 304 foretrækkes, hvor maksimal korrosions- og kemikaliebestandighed er påkrævet, og fodermaterialet ikke er meget slibende - deres lavere hårdhed gør dem uegnede til slibende pelletering uden hurtig hulslid. Udfældningshærdningskvaliteter som 17-4PH tilbyder en nyttig mellemmulighed, hvor der er behov for både moderat hårdhed og god korrosionsbestandighed uden at nå den fulde hårdhed på 440C.
Ringformhulsgeometri og dens effekt på pillekvaliteten
Geometrien af matricehullerne er den mest kritiske designparameter, der bestemmer pillekvalitet, energiforbrug, gennemløbshastighed og matricens levetid. Selv mindre variationer i huldesign har målbare konsekvenser for pellets hårdhed, fugtindhold, findannelse og holdbarhedsindeks - de vigtigste kvalitetsmålinger vurderet af foderproducenter og kunder.
Huldiameter og kompressionsforhold
Dysehulsdiameteren vælges, så den matcher målpelletdiameteren for den specifikke fodertype og dyreart. Almindelige diametre spænder fra 1,5 mm for rejer og mikro-akvatiske foder til 12 mm eller større for foder til drøvtyggere og heste. Kompressionsforholdet - forholdet mellem effektiv hullængde (arbejdslængde) og huldiameter - styrer graden af kompression, der påføres materialet, når det passerer gennem matricen. Højere kompressionsforhold genererer mere friktion og varme, hvilket øger pellets hårdhed og holdbarhed, men øger også energiforbruget og genererer mere friktionsslid på matricens overflade. Typiske kompressionsforhold varierer fra 6:1 til 12:1 for dyrefoder, hvor vandfoder kræver højere forhold på 10:1 til 15:1 for at opnå den vandstabilitet, der kræves af fisk og rejers fodringsadfærd.
Indløbsaffasning og Counter-Bore Design
Indløbsgeometrien i toppen af hvert matricehul påvirker væsentligt materialestrømningsegenskaber og energieffektivitet. Et lige indgangshul uden affasning genererer høj forskydningsspænding ved hulindgangen, hvilket kan forårsage overdreven findannelse og inkonsekvent pelletdannelse. Forsænkede eller affasede indgangsprofiler - koniske fordybninger bearbejdet ved indløbsfladen af hvert hul - fører jævnt materiale ind i kompressionszonen, reducerer indgangsmodstanden, forbedrer materialestrømmens ensartethed og forlænger matricens levetid ved at fordele slid mere jævnt over indløbsoverfladen. Vinklen og dybden af affasningen er optimeret til den specifikke foderformulering og partikelstørrelsesfordeling af råvareblandingen.
Hulmønster, tæthed og åbent arealforhold
Arrangementet og tætheden af huller på tværs af matriceoverfladen bestemmer matricens åbne arealforhold - procentdelen af matricefladen, der består af hulåbninger i forhold til fast matricemateriale. Højere åbne arealforhold øger gennemløbskapaciteten, men reducerer den strukturelle integritet af matricevæggen mellem hullerne. For ringmatricer af rustfrit stål, hvor materialeomkostningerne er højere end legeret stål, optimerer formdesignerne omhyggeligt hulmønstertætheden for at maksimere gennemløbet, samtidig med at der opretholdes tilstrækkelig matricevægtykkelse for at forhindre revner under de cykliske kompressionsspændinger ved pelletering. Forskudte hulmønstre opnår højere åbne arealforhold end inline-arrangementer med samme huldiameter og er standard i de fleste moderne ringformdesigns.
Nøgledimensionelle parametre ved angivelse af en ringform
Ved bestilling af erstatning eller ny ringform af rustfrit stål til en pillemølle af skruetype , skal der gives præcise dimensionelle specifikationer for at sikre korrekt pasform og ydeevne. Dimensionelle uoverensstemmelser mellem matricen og pillemøllerammen fører til overdreven vibration, ujævn rulletrykfordeling og for tidlig matricefejl.
- Indvendig diameter (ID): Ringformens indvendige diameter skal nøjagtigt svare til valsesamlingens diameter på pillemøllemodellen. Standard ID'er spænder fra 150 mm for små laboratoriemøller til 1000 mm eller mere for installationer i industriel skala. ID-tolerancen holdes typisk på ±0,05 mm for at sikre korrekt frigang mellem rulle-til-matrice.
- Udvendig diameter (OD): OD bestemmer, hvordan matricen sidder i matriceholderen eller klemringen på pillemøllerammen. Forkert OD resulterer i ukorrekt fastspænding, der forårsager matriceglidning, vibrationer eller revner ved klemgrænsefladerne under højbelastningsdrift.
- Effektiv bredde (arbejdslængde): Den aksiale bredde af matricens hulsektion - den dimension, der bestemmer kompressionsforholdet, når det kombineres med huldiameteren. Effektive bredder varierer typisk fra 40 mm til 100 mm afhængigt af møllestørrelse og anvendelse.
- Samlet bredde: Ringformens fulde aksiale dimension inklusive eventuelle flanger, kilesporsektioner eller klemflader ved enderne. Den samlede bredde skal matche matriceholderens bredde nøjagtigt på den specifikke pillemøllemodel.
- Huldiameter og arbejdslængde: Begge dimensioner skal angives samtidigt, fordi kompressionsforholdet, de definerer sammen, styrer pillekvaliteten. Angivelse af huldiameter alene uden arbejdslængden giver utilstrækkelig information til at fremstille en funktionelt korrekt matrice.
Indbrydning af en ny ringform af rustfrit stål
Nye ringmatricer i rustfrit stål kræver en omhyggelig indbrudsprocedure, før produktionsmaterialer køres med fuld kapacitet. At springe over eller fremskynde indbrudsprocessen er en af de mest almindelige årsager til for tidlig matricefejl, hultilstopning og dårlig indledende pillekvalitet. Indbrudsproceduren tjener til at polere formhullets overflader, etablere en ensartet smørefilm og termisk stabilisere matricen under driftsforhold, før den udsættes for fulde produktionsspændingsniveauer.
Standardindbrudsproceduren for en ny ringform af rustfrit stål begynder med at køre en blanding af groft olieagtigt materiale - typisk en blanding af fint klid eller savsmuld blandet med vegetabilsk olie med et olieindhold på ca. 5-8 % - gennem matricen ved lav fremføringshastighed og reduceret valsespalte i 20 til 40 minutter. Denne slibende-smøremiddelblanding polerer samtidig matricehullets overflader og afsætter en beskyttende oliefilm, der reducerer metal-til-metal-friktion under de første driftstimer. Rullespalten bør gradvist reduceres mod driftsklarering i løbet af den første time af produktionen, og produktionsmaterialetilførselshastighederne øges trinvist i løbet af de første to til fire timers drift i stedet for straks at rampe til fuld kapacitet.
Vedligeholdelsespraksis, der forlænger ringformens levetid
En ringform af høj kvalitet i rustfrit stål repræsenterer en betydelig kapitalinvestering, og dens levetid bestemmes i høj grad af, hvor godt den vedligeholdes mellem og under produktionskørsler. Konsekvent vedligeholdelsespraksis kan forlænge matricens levetid med en faktor to eller mere sammenlignet med forsømte matricer.
- Fyld hullerne med olievædet tilstopningsmateriale ved nedlukning: Når produktionen stoppes - hvad enten det er til planlagt omskiftning, skiftafslutning eller vedligeholdelse - skal matricehullerne fyldes med et olieagtigt materiale såsom olieblandet klid for at forhindre restfoderet i at hærde inde i hullerne i tomgangsperioden. Hærdede fødepropper i matricehullerne er en primær årsag til vanskelig genstart, hulskader under rydning og revnede matricer fra lokaliseret spændingskoncentration.
- Overvåg rulle-til-matrice mellemrum regelmæssigt: For stort rullemellemrum forårsager glidning og ujævn komprimering, der accelererer hulslid asymmetrisk. Utilstrækkelig mellemrum genererer overophedning og overdreven mekanisk belastning på både matricen og rulleskallerne. Det korrekte mellemrum - typisk 0,1 mm til 0,3 mm for de fleste foderapplikationer - bør verificeres og justeres med jævne mellemrum ved hjælp af følemålere.
- Rengør matricer i rustfrit stål med passende kemikalier: Korrosionsbestandigheden af rustfrit stål tillader rengøring med vandige rengøringsmidler, fortyndede syreafkalkningsmidler til fjernelse af mineralaflejringer og desinfektionsmidler mellem produktskift - procedurer, der ville forårsage hurtige rustskader på legeret stålmatricer. Skyl altid grundigt efter kemisk rengøring, og sørg for fuldstændig tørring eller genolie før opbevaring.
- Roter matriceretningen med jævne mellemrum: På møller, hvor foderfordelingen ikke er helt ensartet over matricebredden, omfordeles slidmønstrene ved at vende matricen ende for ende med jævne mellemrum og lokaliseret hulforstørrelse i områder med høj slid udvikler sig til gennemgående revner eller strukturelt svigt.
- Efterse og noter huldiameteren med jævne mellemrum: Måling af huldiameter med kalibrerede stikmålere ved definerede inspektionsintervaller giver objektive data om hulslidhastigheden og gør det muligt at projicere den resterende matricelevetid. Når huldiameteren er steget med ca. 10-15 % ud over den oprindelige specifikation, vil pelletdiameter og kvalitetskonsistens være forringet til et niveau, hvor udskiftning af matrice bliver mere omkostningseffektiv end fortsat drift.


 中文简体